 Русский
 English
 Español
CBN абразив (Порошки КНБ/Кубический Нитрид Бора )
Что такое CBN абразив и почему это отдельный класс абразивов
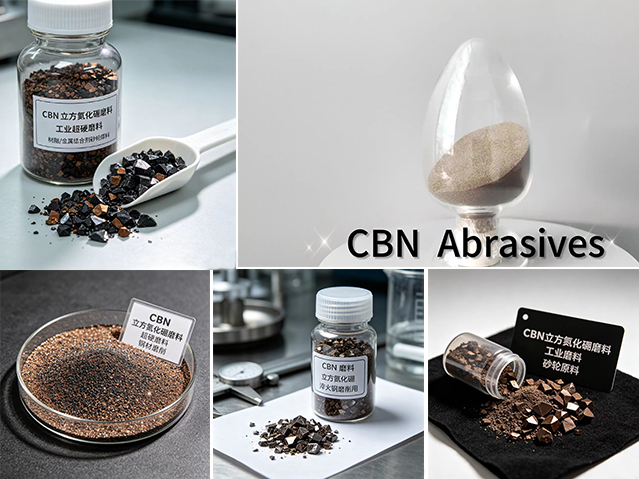
CBN (cubic boron nitride, кубический нитрид бора) — второй по твёрдости материал после алмаза. Ключевое отличие от алмаза — химическая стойкость к железу и высокая термостойкость: окисление начинается при 1000–1200 °C, а алмаз заметно деградирует уже при 600–700 °C. Из‑за этого CBN незаменим при шлифовании сталей, чугунов и жаропрочных сплавов: алмаз в таких условиях быстро «сгорает» из‑за реакции углерода с железом.
Где CBN лучше алмаза (и где не стоит его применять)
Выигрышные сценарии для CBN:Закалённые стали (HRC 50+), инструментальные и штамповые стали. CBN даёт стабильный профиль и высокую стойкость круга.
Быстрорежущие стали (HSS). Здесь важна точность и отсутствие перегрева кромки — CBN это обеспечивает.
Чугуны, в том числе высокопрочные. Абразив не «засаливается» так быстро, как электрокорунд.
Жаропрочные сплавы на никелевой основе (Inconel, Waspaloy и аналоги). Высокая теплостойкость CBN критична при тяжёлом шлифовании.
Где CBN не нужен или неэффективен:Твёрдые сплавы, керамика, стекло, камень. Тут лучше работают алмазные абразивы.
Цветные металлы (алюминий, медь, латунь). Экономически и технологически эффективнее обычные абразивы или алмаз.
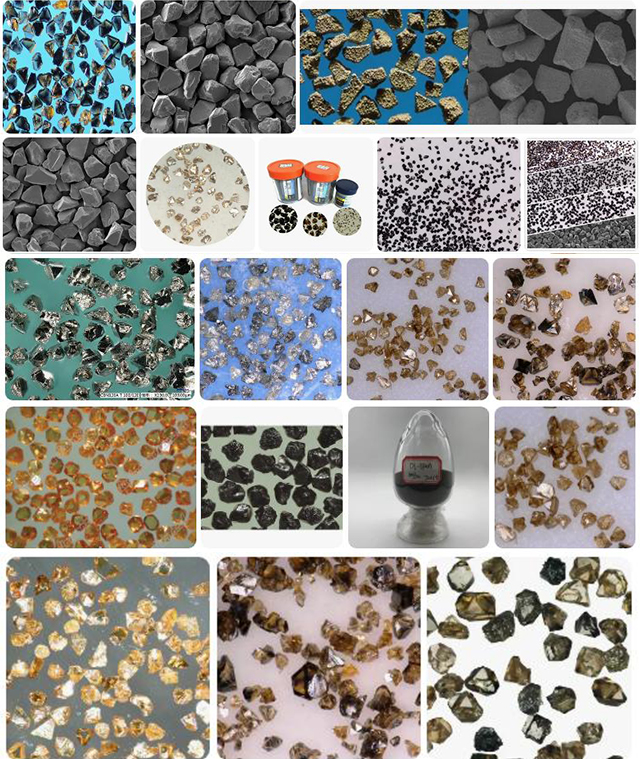
Это напрямую связано с вашими прошлыми запросами: для алмазных пластин (CVD), PDC‑резцов и ювелирных задач чаще нужен алмаз, а для инструментальной оснастки, валов, шпинделей — CBN.
Основные типы CBN‑абразивов по исполнению
Шлифовальные круги на керамической связке. Самый распространённый тип для прецизионного и силового шлифования. Их можно править, они держат профиль, дают хорошую чистоту поверхности. Часто используют для валов, кулачков, шпинделей.
Круги на смоляной (органической) связке. Более «мягкие», лучше самозатачиваются, подходят для черновых и получистовых операций, где важен высокий съём. Ресурс ниже, чем у керамических.
Круги на металлической связке. Максимальная стойкость и удержание зерна. Применяют там, где нужна долгая работа без частой правки.
Гальванические CBN‑инструменты. Зерно закреплено одним слоем на основе. Дают максимальную скорость съёма, но ресурс ограничен, правка невозможна. Используют для профильного шлифования, заточки, обработки пазов.
Бруски, сегменты, ленты и диски с CBN. Для ручных и полуавтоматических операций, доводки, заточных работ.
Пасты и суспензии из микропорошков CBN. Нужны для финишных операций, притирки, доводки. Здесь особенно важна фракция порошка (вспомните ваш запрос про ACM/ACH: у CBN есть аналогичные линейки микропорошков).
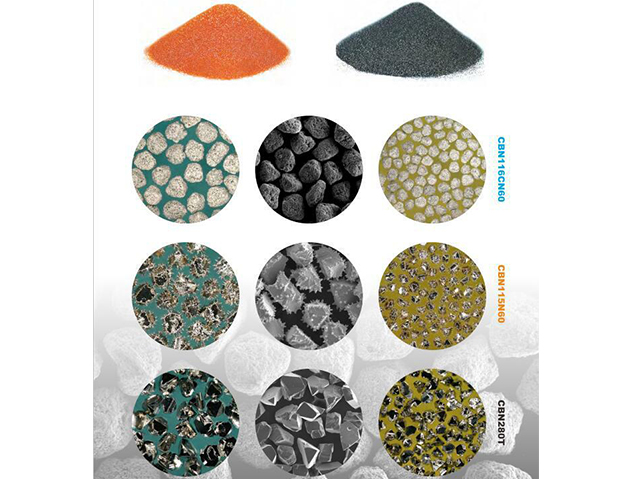
Классификация по зернистости и назначение
Зернистость CBN указывают либо в микрометрах (например, 125/100, 40/28), либо по условной шкале (аналог #‑номеров). Примеры:Крупное зерно (125/100–80/63 мкм, аналог #80–#120). Для обдирки, быстрого съёма припуска, выравнивания профиля.
Среднее зерно (63/50–40/28 мкм, аналог #180–#320). Получистовая обработка, подготовка под финиш.
Мелкое зерно (28/20–14/10 мкм, аналог #400–#800). Финишное шлифование, получение низкой шероховатости.
Микропорошки (3/2–1/0 мкм и мельче). Доводка, притирка, полировка. Именно такие фракции используют в пастах и финишных суспензиях.
Для промышленных задач (как в ваших запросах про шлифовальные блоки и франкфурты) чаще берут среднее и крупное зерно на керамической или смоляной связке. Для тонкой доводки оснастки, режущих кромок, измерительных поверхностей — мелкое зерно и пасты.
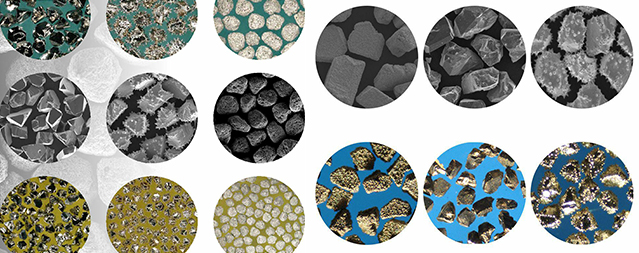
Важные параметры при выборе CBN‑инструмента
Тип связки. Керамическая — для точности и стойкости; смоляная — для съёма и самозатачивания; металлическая и гальваническая — для специфических профилей и скорости.
Концентрация зёрен. Стандартная — 100 (4,4 см³/см³). Более высокая концентрация увеличивает ресурс, но может ухудшить самозатачивание.
Зернистость. Подбирают по требуемой шероховатости и объёму съёма.
Геометрия и профиль. Для валов, кулачков, шлицев, пазов нужны разные профили кругов.
Режимы резания и охлаждение. CBN чувствителен к перегреву заготовки: лучше использовать СОЖ и не «гнать» режимы.
Практические примеры под ваши типы задач
Шлифование закалённого вала из стали 40Х или аналога. Круг CBN на керамической связке, зерно 63/50–40/28, концентрация 100. Цель — точность и низкая шероховатость.
Обдирка и подготовка кулачков/шпинделей. Круг на смоляной связке, зерно 125/100–80/63. Нужен высокий съём и хорошее самозатачивание.
Доводка режущей кромки инструмента. Брусок или паста с CBN 14/10–3/2 мкм. Это ближе к вашим запросам про микропорошки.
Профильное шлифование пазов и шлицев. Гальванический CBN‑инструмент: максимальная скорость и точность профиля, но ограниченный ресурс.
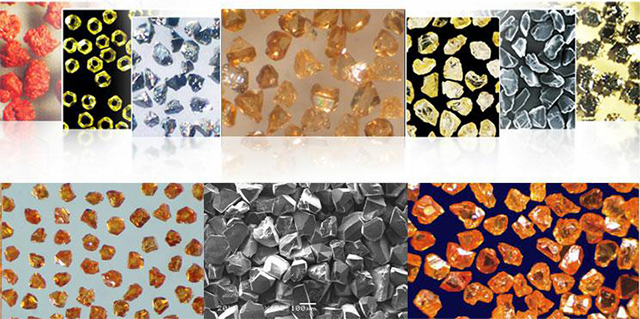
Связь с вашими прошлыми темами
CBN vs алмаз. Для чёрных металлов и инструментальных сталей — CBN; для твёрдых сплавов, керамики, камня, CVD‑пластин и ювелирных вставок — алмаз.
Микропорошки. Как и в случае с ACM/ACH, для CBN выпускают линейки микропорошков под доводку и полировку. Они работают в пастах, суспензиях и мягких связках.
Промышленные инструменты. Если вы рассматриваете CBN для производственной линии, чаще всего берут круги на керамической связке под конкретные операции: обдирку, чистовое шлифование, финиш.
Если скажете, какую именно задачу решаете (например, «шлифую закалённые кулачки», «довожу кромки фрез», «подбираю пасту под доводку»), подскажу точный тип связки, зернистость и примерные режимы работы.
Оставьте заявку
Пожалуйста, оставьте нам свои требования, мы свяжемся с вами в ближайшее время.